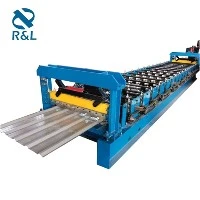
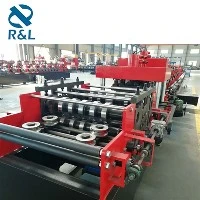
¡Hola! Como proveedor de conformadores de metal, he tenido una buena cantidad de experiencias que se ocupan de diferentes metales y establecen la presión correcta en estas máquinas. Hoy, voy a compartir algunos consejos sobre cómo establecer la presión correcta para diferentes metales en un formador de rollitos de metal.
En primer lugar, comprendamos por qué la configuración de presión es tan crucial. Cuando usa un formador de rollo de metal, ya sea unMáquina de formación de doble capa,Máquina de formación de rollo corrugado, oRollo de techo de metal anterior, la presión correcta asegura que el metal se forme de manera precisa y eficiente. Demasiada presión puede conducir a problemas como el agrietamiento, el desgaste excesivo en los rollos e incluso el daño a la máquina. Por otro lado, muy poca presión no dará forma al metal correctamente, lo que dará como resultado un producto final imperfecto.
Comprender diferentes metales
Antes de sumergirnos en la configuración de presión, es importante conocer las características de los diferentes metales. Los metales varían en términos de su dureza, ductilidad y grosor, todos los cuales juegan un papel en la determinación de la presión correcta.


- Acero: El acero es uno de los metales más utilizados en la formación de rollos. Viene en diferentes grados, cada uno con sus propias propiedades. El acero suave es relativamente suave y dúctil, lo que hace que sea más fácil de formar. Para acero suave, generalmente puede comenzar con una configuración de presión moderada. A medida que el acero se vuelve más difícil, como el acero de alta resistencia, deberá aumentar la presión. Pero tenga cuidado de no exagerar, ya que el acero de alta resistencia también es más propenso a agrietarse.
- Aluminio: El aluminio es liviano y tiene buena resistencia a la corrosión. También es bastante dúctil, lo que significa que se puede formar fácilmente. En general, necesitará menos presión para el aluminio en comparación con el acero. Sin embargo, el grosor de la lámina de aluminio es importante. Las hojas más gruesas requerirán más presión para formarse correctamente.
- Cobre: El cobre es un metal suave y maleable. A menudo se usa para fines decorativos y en aplicaciones eléctricas. Al rollo que forma cobre, puede comenzar con una configuración de baja presión y aumentar gradualmente si es necesario. El cobre también es propenso a rascarse, así que asegúrese de que los rollos estén limpios y suaves para evitar cualquier daño de la superficie.
Factores que afectan la configuración de presión
Hay varios factores que pueden afectar la configuración de presión para un formador de rollo de metal. Echemos un vistazo a algunas de las clave.
- Grosor del metal: Este es uno de los factores más importantes. Los metales más gruesos requieren más presión para formarse. Como regla general, para cada aumento en el grosor, deberá aumentar la presión proporcionalmente. Pero recuerde, esta no es una regla única para todos. También deberá considerar el tipo de metal y sus propiedades.
- Ancho del metal: El ancho de la lámina de metal también puede afectar la presión. Las hojas más anchas pueden requerir más presión para garantizar una forma uniforme en todo el ancho. Si la presión es demasiado baja, los bordes de la hoja pueden no formarse correctamente.
- Diseño de rollo: El diseño de los rollos en el Rollformer juega un papel crucial en la configuración de presión. Se utilizan diferentes perfiles de rollo para diferentes formas y tamaños de productos de metal. Algunos rollos están diseñados para aplicar más presión en ciertas áreas, mientras que otros están diseñados para una distribución más uniforme de la presión. Asegúrese de usar los rollos adecuados para el trabajo y ajuste la presión en consecuencia.
- Velocidad de la máquina: La velocidad a la que está funcionando el formador rol puede afectar los requisitos de presión. Las velocidades más rápidas pueden requerir más presión para garantizar la formación adecuada. Sin embargo, ejecutar la máquina demasiado rápido también puede causar problemas como la formación desigual y el desgaste excesivo en los rollos.
Guía paso a paso para establecer la presión correcta
Ahora que hemos cubierto los conceptos básicos, pasemos por una guía paso a paso sobre cómo establecer la presión correcta para diferentes metales en un formador de rollo de metal.
- Empiece con una pieza de prueba: Antes de comenzar a trabajar en un gran lote de metal, es una buena idea probar la configuración de presión en una pequeña pieza del mismo metal. Esto lo ayudará a tener una idea de la presión correcta sin desperdiciar mucho material.
- Consulte las pautas del fabricante: Cada formador de metal viene con un conjunto de pautas del fabricante. Estas pautas generalmente proporcionan configuraciones de presión recomendadas para diferentes tipos y espesores de metales. Comience siguiendo estas pautas como punto de partida.
- Hacer pequeños ajustes: Una vez que haya establecido la presión inicial en función de las pautas del fabricante, comience a ejecutar la pieza de prueba a través del formador de rollitos. Verifique la pieza formada para obtener cualquier signo de subformación o sobrevalorada. Si el metal no se está formando correctamente, haga pequeños ajustes a la presión. Aumente la presión si el metal no se forma lo suficiente y la disminuya si se agrieta o muestra signos de estrés excesivo.
- Verifique la uniformidad: A medida que realiza ajustes a la presión, vigile la uniformidad de la pieza formada. Asegúrese de que la forma y las dimensiones sean consistentes en toda la longitud y el ancho de la pieza. Si nota alguna irregularidad, podría ser una señal de que la presión no se distribuye de manera uniforme. Es posible que deba ajustar la alineación del balanceo o hacer más ajustes de presión.
- Monitorear la máquina: Mientras ejecuta el formador roll, preste atención a cómo funciona la máquina. Escuche los ruidos o vibraciones inusuales, lo que podría indicar que la presión es demasiado alta o que hay un problema con la máquina. Si nota algún problema, detenga la máquina de inmediato y realice los ajustes necesarios.
- Finalizar la configuración de presión: Una vez que esté satisfecho con los resultados de la pieza de prueba, puede finalizar la configuración de presión para la ejecución de producción. Asegúrese de documentar la configuración para referencia futura.
Solución de problemas de problemas comunes relacionados con la presión
Incluso con la mejor configuración de presión, puede encontrar algunos problemas durante el proceso de formación de rollo. Aquí hay algunos problemas comunes relacionados con la presión y cómo solucionarlos.
- Agrietamiento o división: Si el metal está agrietado o dividido durante el proceso de formación, podría ser una señal de que la presión es demasiado alta. Intente reducir la presión gradualmente y vea si el problema persiste. También es posible que deba verificar el diseño del rollo y asegurarse de que sea adecuado para el tipo de metal con el que está trabajando.
- Formación incompleta: Si el metal no se está formando por completo, podría deberse a baja presión. Aumente ligeramente la presión y ejecute otra pieza de prueba. Asegúrese de que los rollos estén limpios y libres de cualquier escombro que pueda afectar el proceso de formación.
- Formando desigual: La formación desigual puede ser causada por una variedad de factores, incluida la distribución de presión desigual, los rollos desalineados o un rollo desgastado. Verifique la alineación de rollo y realice los ajustes necesarios. Si se desgastan los rollos, es posible que necesiten ser reemplazados.
Conclusión
Establecer la presión correcta para diferentes metales en un formador de metal es un paso crucial en el proceso de formación de rollo. Al comprender las características de diferentes metales, considerando los factores que afectan la configuración de presión y, después de una guía paso a paso, puede asegurarse de que sus productos de metal se formen de manera precisa y eficiente. Recuerde comenzar con una pieza de prueba, hacer pequeños ajustes y monitorear la máquina de cerca. Si encuentra algún problema, no dude en solucionar problemas y hacer los cambios necesarios.
Si está en el mercado de un formador de metal o necesita más consejos sobre la configuración de presión y la formación de rollo en general, no dude en comunicarse. Estamos aquí para ayudarlo a aprovechar al máximo sus operaciones de formación de rollo.
Referencias
- "Manual de formación de rollo": una guía completa sobre la tecnología de formación de rollo y las mejores prácticas.
- Manuales del fabricante para diferentes formadores de rollitos de metal.